
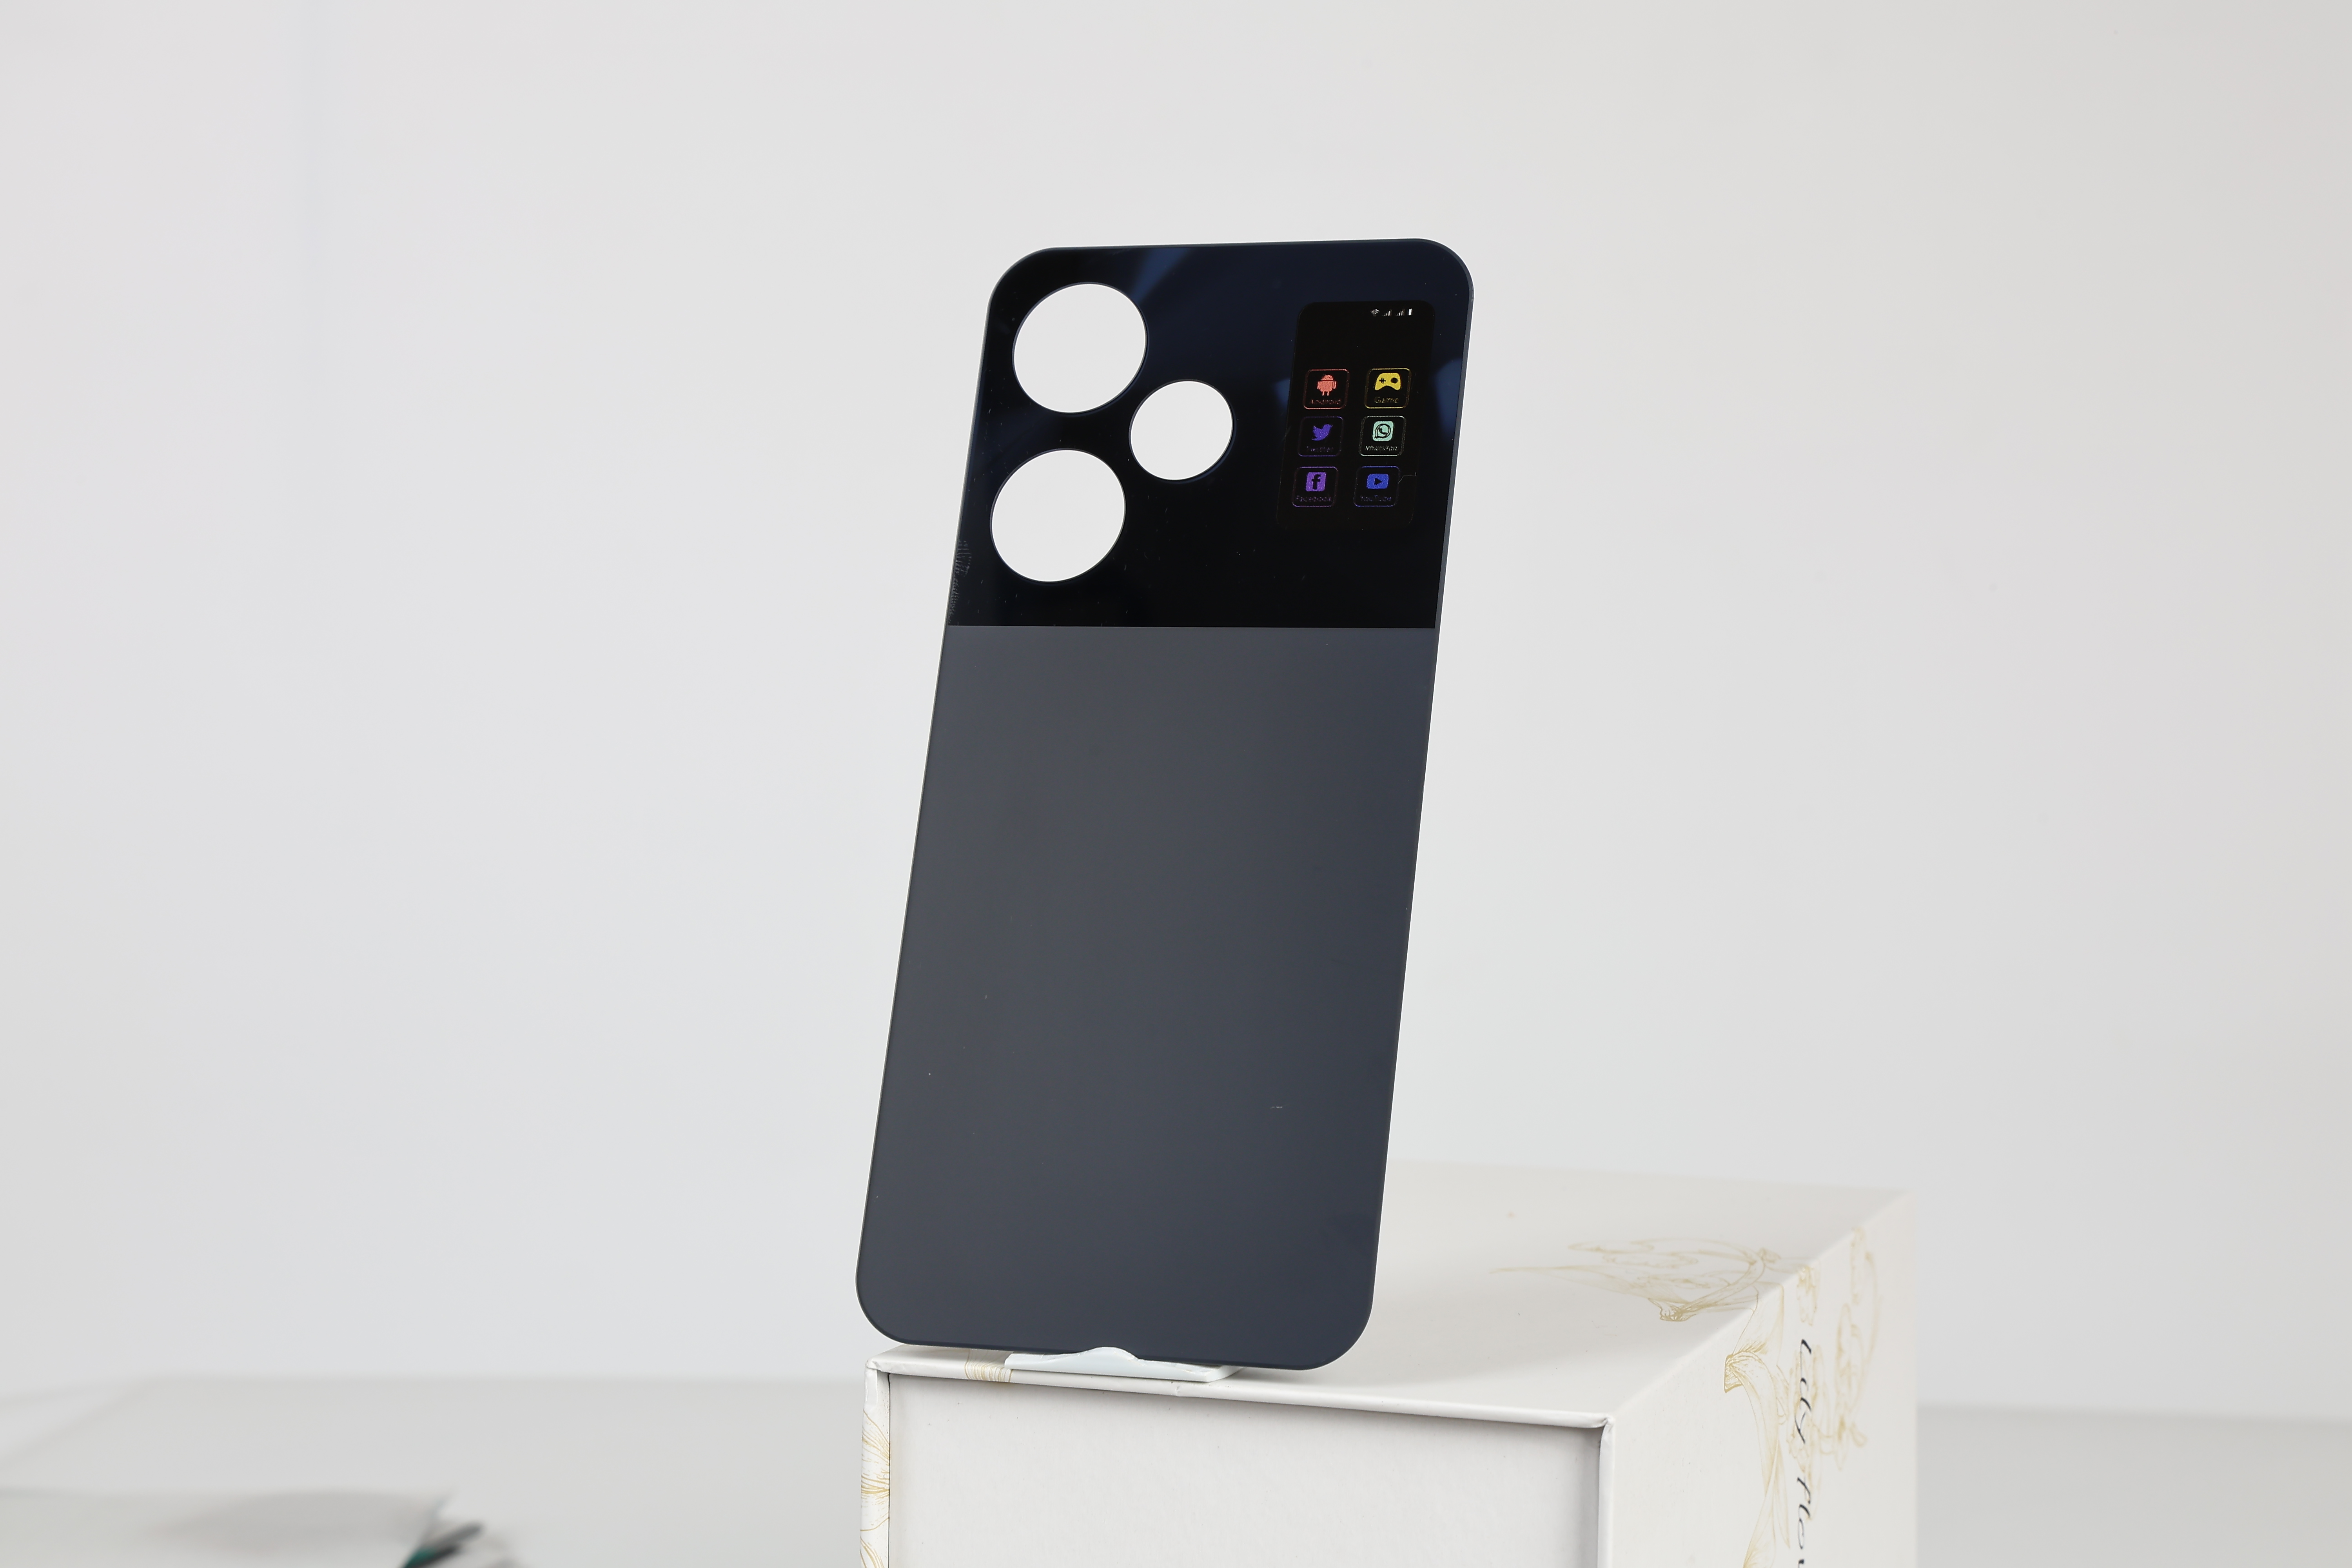
Tapa trasera de vidrio AG: Tratamiento antirreflejo de superficies y guía de fabricación
Explora el grabado químico, el nano-recubrimiento y los estándares de calidad para paneles traseros de vidrio antirreflejo en la fabricación B2B
El vidrio antirreflejo (AG) se ha convertido en uno de los tratamientos de superficie más codiciados para las cubiertas traseras de smartphones, ofreciendo una estética mate distintiva combinada con resistencia a las huellas dactilares y un agarre mejorado. Para los compradores B2B —incluidos fabricantes OEM, distribuidores de accesorios móviles y marcas de electrónica de consumo— comprender el proceso de fabricación del vidrio AG, los métodos de tratamiento superficial disponibles y los estándares de control de calidad es esencial para conseguir paneles traseros fiables y de alto rendimiento que satisfagan tanto las expectativas del consumidor como los objetivos de coste de producción.
¿Qué es el vidrio AG?
El vidrio AG, abreviatura de vidrio antirreflejo, es una superficie de vidrio especialmente tratada diseñada para difundir la luz reflejada, reduciendo el deslumbramiento visible y manteniendo una alta claridad óptica. A diferencia del vidrio brillante estándar que actúa como un espejo bajo una iluminación intensa, el vidrio AG presenta una superficie microestructurada — creada mediante grabado químico, deposición de recubrimientos o texturizado mecánico — que dispersa la luz entrante en múltiples ángulos, eliminando efectivamente reflejos nítidos.
Cuando se aplica a las cubiertas traseras de smartphones, el vidrio AG ofrece tres ventajas clave: un aspecto mate premium que diferencia los dispositivos de los modelos convencionales brillantes, una visibilidad significativamente reducida de las huellas dactilares que mantiene la superficie limpia durante todo el día, y una mejor adherencia táctil que hace que el teléfono sea más cómodo y seguro de sostener. Estas propiedades han convertido las cubiertas traseras de vidrio AG en una opción preferida para smartphones insignia de marcas como Apple (iTeléfono 11 Pro "mate glass"), Samsung, Huawei y Xiaomi.
Vidrio AG vs. Vidrio normal vs. Vidrio esmerilado
Los compradores suelen confundir el vidrio AG con el vidrio esmerilado, pero ambos son fundamentalmente diferentes en estructura superficial, método de fabricación y rendimiento óptico. La siguiente tabla aclara las distinciones:
| Propiedad | AG Glass | Vidrio normal | Vidrio esmerilado |
|---|---|---|---|
| Tratamiento de superficies | Grabado químico o nano-recubrimiento | Pulido, sin tratamiento | Chorro de arena o grabado ácido |
| Textura superficial | Microescala irregular (0,05–0,3 μm) | Suave, como un espejo | Rugado a escala macro (1–10 μm) |
| Transmisión de luz | 90% – 95% | 92% – 96% | 70% – 85% |
| Nivel de neblina | 3% – 15% | < 1% | 30% – 80% |
| Reducción de deslumbramiento | Excelente | Ninguno | Bueno (pero borroso) |
| Resistencia a huellas dactilares | Alto | Bajo | Moderado |
| Sensación táctil | Mate suave, sedoso | Resbaladizo, resbaladizo | Áspero, granulado |
| Compatibilidad de impresión | Impresión UV, compatible con la capa AG | Impresión UV, excelente adhesión | Limitadas, las impresiones pueden parecer desiguales |
La diferencia clave radica en la escala del texturizado superficial. El vidrio AG opera a nivel micro — sus irregularidades superficiales son menores que la longitud de onda de la luz visible — lo que le permite dispersar reflejos sin comprometer la claridad de la imagen. El vidrio esmerilado, en cambio, tiene estructuras superficiales mucho más grandes que crean una apariencia deliberadamente opaca y difusa. Para las cubiertas traseras de los teléfonos, el vidrio AG es la mejor opción cuando se requieren tanto claridad visual (para diseños con impresión UV) como propiedades antirreflejo.
Métodos de tratamiento de superficies de vidrio AG
Varios métodos de fabricación pueden producir el efecto antirreflejo en el vidrio. La elección del método de tratamiento afecta al coste, la durabilidad, el nivel de neblina y la idoneidad para aplicaciones específicas de dispositivos. A continuación se muestran los tres métodos principales utilizados en la producción de cubiertas traseras de vidrio AG :
1. Grabado químico (grabado ácido)
El grabado químico es el método más utilizado para producir vidrio AG en la fabricación de grandes volúmenes. El proceso consiste en sumergir el panel de vidrio en una solución ácida — normalmente ácido fluorhídrico (HF) mezclado con ácido sulfúrico (H2SO4) — que disuelve selectivamente cantidades microscópicas de la superficie del vidrio, creando una microtextura uniforme. La profundidad del grabado, la duración y la concentración de ácido controlan directamente el nivel final de neblina y la rugosidad superficial.
Parámetros clave:
- Profundidad de grabado: 0,05 μm – 0,3 μm (controla la intensidad de la neblina)
- Temperatura de procesado: 20°C – 35°C
- Tiempo de inmersión: 30 segundos – 5 minutos (varía según la neblina deseada)
- Limpieza post-grabado: Enjuague con agua desionizada + baño neutralizante
El grabado químico produce una superficie AG permanente y resistente a la abrasión porque la textura se crea retirando material en lugar de aplicar un recubrimiento. Esto la hace muy duradera y resistente al desgaste del manejo diario. Es el método preferido para cubiertas de cristal premium para smartphones , donde la integridad superficial a largo plazo es crítica.
2. Nano-recubrimiento (recubrimiento por centrifugación / recubrimiento en spray)
El nano-recubrimiento aplica una capa fina (normalmente de 50 a 200 nm) de partículas a base de sílice o fluoropolímero sobre la superficie del vidrio para crear el efecto antirreflejo. El recubrimiento puede aplicarse mediante recubrimiento de centrifugación (para paneles planos) o recubrimiento pulverizado (para formas curvas o irregulares). Tras la deposición, el recubrimiento se cura a temperaturas elevadas (80°C – 150°C) para formar una película duradera y transparente.
El nano-recubrimiento ofrece ventajas en la flexibilidad de producción: el nivel de neblina puede ajustarse con precisión ajustando el tamaño de las partículas y el grosor del recubrimiento, y puede combinarse con capas funcionales adicionales como recubrimientos oleofóbicos anti-huellas (AF) en un solo paso de aplicación. Sin embargo, las superficies AG recubiertas con nano recubrimiento suelen ser menos resistentes a los arañazos que las grabadas químicamente, ya que el efecto antirreflejo reside en el recubrimiento más que en el propio sustrato de vidrio.
3. Tratamiento combinado AG + FA
Muchas cubiertas traseras de vidrio AG de alta gama utilizan un proceso en dos pasos: grabado químico para la textura base antirreflejo, seguido de deposición al vacío o aplicación en spray de un recubrimiento oleofóbico antihuellas (AF). El recubrimiento AF rellena los microvacíos de la superficie grabada, reduciendo la energía superficial y haciendo que los aceites y el sudor formen gotas en lugar de extenderse, lo que mejora drásticamente la resistencia a las manchas y facilita la limpieza de la superficie.
Grabado químico
Microtextura permanente mediante tratamiento ácido. Mayor durabilidad y resistencia a la abrasión.
Mejor para: Dispositivos premium de alto volumen
Nano-recubrimiento
Control preciso de la neblina mediante deposición de partículas. Flexible para prototipado y especificaciones personalizadas.
Mejor para: productos personalizados y de gama media
AG + AF combinadas
Superficie AG grabada con capa superior oleofóbica. Máxima resistencia a huellas dactilares y manchas.
Lo mejor para: modelos insignia y premium
Proceso de fabricación de la tapa trasera de vidrio AG
Producir una tapa trasera de vidrio AG implica múltiples pasos de fabricación de precisión. Cada etapa requiere equipamiento especializado y un estricto control de calidad para garantizar una producción consistente entre lotes de producción. El proceso completo suele seguir esta secuencia:
Paso 1: Corte y moldeado del vidrio
Las láminas de vidrio flotado en bruto o aluminosilicato se cortan con dimensiones específicas del dispositivo mediante corte de precisión CNC o grabado láser. Para tapas traseras curvas, el vidrio se moldea mediante flexión en caliente a temperaturas de 600°C – 750°C en moldes de precisión.
Paso 2: Pulido de bordes (2.5D / 3D)
El rectificado y pulido CNC crean bordes suaves y redondeados — normalmente con arco-2,5D o bordes curvados 3D completos — que coinciden con el contorno del chasis del dispositivo. Este paso evita que se desconchet y asegura una transición fluida entre el cristal y el cuerpo del teléfono.
Paso 3: Fortalecimiento químico (Temple)
El vidrio moldeado se somete a un templado por intercambio iónico en un baño de sal potástica fundida (KNO3) a 380°C – 420°C durante 4–8 horas. Este proceso sustituye iones de sodio más pequeños por iones potasio más grandes en la superficie del vidrio, creando una capa de tensión de compresión que aumenta significativamente la resistencia al impacto y alcanza dureza de 9H.
Paso 4: Tratamiento de superficies AG
El vidrio templado se procesa mediante el tratamiento AG elegido — grabado químico, nano-recubrimiento o combinación AG+AF — para crear la microtextura antirreflejo. Los parámetros de grabado se calibran cuidadosamente para alcanzar el nivel de neblina objetivo (normalmente entre el 3% y el 12% en las cubiertas traseras).
Paso 5: Aplicación de la impresión y diseño UV
Diseños personalizados, logotipos, degradados y patrones se imprimen en la superficie interior del panel de vidrio AG utilizando impresoras UV de cama plana de alta resolución (1440 dpi o superior). La textura AG mira hacia fuera, mientras que el diseño impreso es visible a través del cristal con una distorsión mínima.
Paso 6: Aplicación de adhesivos, corte y control de calidad
Se aplica adhesivo óptico AB de doble cara en la superficie interior, y los orificios de cámara o recortes de sensor se realizan mediante perforación CNC de precisión. Cada unidad pasa por inspección de calidad que incluye comprobación de defectos visuales, medición de neblina, pruebas de adhesión y pruebas de caída.
Características técnicas clave de calidad para las cubiertas traseras de vidrio AG
Al evaluar proveedores de cubiertas traseras de vidrio AG , los compradores B2B deben solicitar fichas técnicas detalladas que cubran los siguientes parámetros críticos:
Características técnicas de la tapa trasera de vidrio AG
Tipo de vidrio
Aluminosilicato / Templado con cal-sosa
Dureza
9H (prueba de dureza con lápiz)
Rango de espesor
0,5 mm – 1,1 mm
Transmisión de luz
90% – 95%
Nivel de neblina
3% – 15% (personalizable)
Brillo (60°)
50 – 110 GU (ajustable)
Rugosidad superficial (Ra)
0,05 μm – 0,3 μm
Recubrimiento AF (opcional)
Ángulo contacto agua ≥ 110°
Adhesivo
Adhesivo óptico AB de doble cara
Estándar de Prueba de Caída
1,0 m – 1,5 m sobre placa de acero
Comparación de métodos de tratamiento de superficies
La elección del método de tratamiento adecuado para AG depende del mercado objetivo, el volumen de producción, el presupuesto de costes y los requisitos de rendimiento:
| Criterios | Grabado químico | Nano-recubrimiento | AG + AF combinadas |
|---|---|---|---|
| Resistencia a los arañazos | Excelente (textura permanente) | Moderado (el recubrimiento puede desgastarse) | Bueno (base grabada + capa superior) |
| Consistencia de la neblina | Alto (controlado por bañera) | Alta (controlada por el grosor) | Alto |
| Antihuellas | Moderado | Bien | Excelente |
| Coste de Producto | Medio | Medio-bajo | Medio-alto |
| Compatibilidad con impresión UV | Bien (imprime en la superficie interior) | Bien | Bueno (imprime antes de la capa AF) |
| Tiempo de entrega (por lote) | 7 – 12 días laborables | 5 – 10 días laborables | 10 – 15 días laborables |
Obtención B2B: Evaluación de los fabricantes de tapas traseras de vidrio AG
Seleccionar el socio de fabricación adecuado para las cubiertas traseras de vidrio AG requiere una evaluación cuidadosa de la capacidad técnica, la consistencia en la producción y la fiabilidad de la comunicación. Más allá de los criterios estándar para proveedores generales de cubiertas de vidrio, la producción de vidrio AG requiere un escrutinio adicional en varias áreas:
Capacidad de tratamiento de AG
¿La fábrica opera su propia línea de grabado y equipos de recubrimiento? El procesamiento interno de AG garantiza un mejor control de calidad y una respuesta más rápida en comparación con la externalización del tratamiento a un tercero. Pide una visita guiada a la fábrica o una verificación de la instalación.
Consistencia de neblina y brillo
Solicita informes de pruebas de medidor de neblina y medidor de brillo de muestras de producción. Niveles consistentes de neblina (± 2% entre lotes) indican procesos de grabado o recubrimiento bien controlados. La neblina inconsistente provoca variaciones visibles entre unidades en el mismo orden.
Durabilidad del recubrimiento AF
Si se especifica el tratamiento AG+AF, se prueba la durabilidad del recubrimiento oleofóbico usando abrasión con lana de acero (ASTM F735) y pruebas de simulación de huellas dactilares. Los recubrimientos AF de calidad mantienen un ángulo de contacto con el agua por encima de 100° tras 5.000+ ciclos de limpieza.
Certificaciones y cumplimiento normativo
Verifica la certificación ISO 9001, el cumplimiento de RoHS para materiales y el cumplimiento REACH para sustancias químicas utilizadas en grabado y recubrimiento. Los fabricantes que sirven a los mercados europeo y norteamericano deben cumplir estrictas normativas medioambientales y de seguridad.
Aplicaciones comunes de las cubiertas traseras de vidrio AG
Las cubiertas traseras de vidrio AG se utilizan en una amplia gama de aplicaciones de electrónica de consumo e industriales:
- Smartphones — Teléfonos de gama alta y de gama media donde el acabado mate y la resistencia a las huellas son puntos clave de venta. El tratamiento AG se aplica a la superficie exterior, mientras que el vidrio templado proporciona protección estructural.
- Tabletas y lectores electrónicos — Aplicaciones de paneles más grandes donde la reducción del deslumbramiento mejora la legibilidad exterior y reduce la fatiga visual durante un uso prolongado.
- Cargadores inalámbricos — Almohadillas de carga de vidrio AG que combinan con el acabado mate de los smartphones compatibles para una consistencia visual entre las líneas de productos.
- Dispositivos inteligentes para el hogar — Paneles de control, altavoces inteligentes y carcasas de dispositivos IoT donde las superficies antirreflejo mejoran la visibilidad de la pantalla bajo la iluminación ambiental.
- Pantallas automotrices — Cubiertas de cristal AG para pantallas de infoentretenimiento y cuadros de instrumentos que deben mantenerse legibles a la luz directa del sol.
- Dispositivos portátiles — Cubiertas traseras para relojes inteligentes y monitores de actividad física, que requieren un acabado mate premium que resista el sudor y las marcas de grasa en la piel.
Preguntas frecuentes
¿Cuál es la diferencia entre vidrio AG y vidrio AR?
El vidrio AG (antirreflejo) difunde la luz reflejada mediante microtexturización superficial, haciendo que los reflejos sean borrosos y menos visibles. El vidrio AR (antirreflectante) utiliza recubrimientos ópticos de varias capas para reducir la cantidad de luz reflejada en la superficie, aumentando la transmisión global. El vidrio AG proporciona un aspecto mate, mientras que el vidrio AR permanece transparente. Ambos pueden combinarse en un solo panel para lograr el máximo efecto, aunque esto es más común en aplicaciones de pantalla que en cubiertas traseras.
¿El vidrio AG afecta la calidad de la impresión UV en la contraportada?
No. El tratamiento AG se aplica en la superficie exterior (exterior) del vidrio, mientras que la impresión UV se realiza típicamente en la superficie interior (interior), vista a través del vidrio. Esto significa que la textura AG no interfiere con el diseño impreso. La impresión se ve nítida y vibrante a través del cristal, mientras que la superficie exterior reduce el deslumbramiento y la resistencia a las huellas dactilares.
¿Qué nivel de neblina debería elegir para la tapa trasera de un smartphone AG de cristal?
En las cubiertas traseras de smartphones, un nivel de neblina del 5%–12% es lo habitual. Una neblina menor (3%–6%) produce un sutil efecto mate con un impacto mínimo en la apariencia de los diseños subyacentes impresos con UV, adecuado para diseños con detalles finos o elementos fotográficos. Una mayor neblina (8%–15%) crea un aspecto mate más pronunciado con mayor resistencia antirreflejo y a huellas dactilares, ideal para diseños de color sólido o degradado donde la máxima ocultación de manchas es la prioridad.
¿Pueden las tapas traseras de cristal AG soportar carga inalámbrica?
Sí. El vidrio AG es totalmente compatible con la carga inalámbrica. El tratamiento antirreflejo no añade capas metálicas o conductoras que puedan interferir con la carga estándar Qi. El grosor del vidrio (normalmente entre 0,5 y 0,85 mm en las cubiertas traseras) y la capa adhesiva tienen un impacto insignificante en la eficiencia de carga, similar a las cubiertas estándar de vidrio templado.
¿Cuál es el MOQ típico y el plazo de entrega para los pedidos de tapa trasera de vidrio AG?
El MOQ para las cubiertas traseras de vidrio AG suele oscilar entre 500 y 2.000 unidades, dependiendo de la complejidad del tratamiento AG y del número de modelos de dispositivos. Se disponen de pedidos de muestra de 20–50 unidades para la evaluación del diseño. El plazo de entrega de Producto es de 10 a 18 días laborables tras la aprobación del diseño, con 3 a 7 días adicionales para la producción de muestras. Los pedidos urgentes pueden ser gestionados con un procesamiento acelerado a un precio premium. contact.html" style="color:#3a78ef; text-decoration:subray;" >Contacto al fabricante para precios específicos y presupuestos de plazos.
¿Listo para conseguir fundas traseras de vidrio AG para tu marca?
Desde grabado químico hasta tratamientos combinados AG+AF, ofrecemos soluciones antirreflejo personalizables para cualquier modelo de smartphone. Solicita hoy mismo una muestra gratuita y una hoja de especificaciones.